

货到了卡尺一量差 0.3mm,问题多半不在尺子上
同一件货,你量超差、我量合格——差的这零点几,多半出在基准、温度和「怎么量」上
('上周有个客户收货后打来电话,说外箱尺寸超差 0.3mm,要退货。我们让他把量法和照片发过来,一看就明白了:他是从带毛刺的切割面量的,我们是从来料的基准面量的。两个都没错,差在量法。', '这种事一个月能碰上一两次。不是谁赖谁,是不锈钢钣金件的「尺寸」本来就不是卡尺一夹就能定下来的一个数——从哪儿量、拿什么量、什么时候量,三件事没对齐,读数就不可能一样。', '今天把这件事讲透:你的件该怎么量,量出来超差了,到底算谁的。')
先定「从哪儿量起」:基准面不写清,量到哪都是超差
尺寸从来不是孤立的数字,它是「从某个面到某个面」。图纸上不标基准,加工厂按自己顺手的面做,客户按自己方便的面量,两边永远对不上——这不是精度问题,是基准问题。
- 激光切割件有两个面——切缝有锥度,上宽下窄。薄板上下差 <0.05mm,6~8mm 差 0.1~0.2mm,≥10mm 差 0.15~0.3mm。你量上面我量下面,能吵半天(小孔窄槽的可加工性另篇详述)
- 折弯件麻烦最大——同一个 90° 折边,外形尺寸有「外尺寸 / 内尺寸 / 中线」三种口径。1.5mm 板,内尺寸和外尺寸整整差一个板厚 1.5mm。图纸只写「100」不写口径,做出来差 1.5mm 太正常
- 焊接组合件——焊缝会有收缩,「从焊缝往两边量」和「从一端拉到另一端」,读数天然不一样;基准定错,全件都跟着错
我们的做法:接单先审图,图纸上没有基准的,我们标好回传确认;首件按同一基准全检,检验记录随货走。验收时双方照同一张图量,扯皮就少八成。
基准面不写清楚,量出来的数再准也没有意义。
拿什么量:钢卷尺量不出 0.1mm,卡尺也分三六九等
很多争议其实是量具选错了。量具本身的不确定度比你争的那 0.3mm 还大,这个数就没有意义。
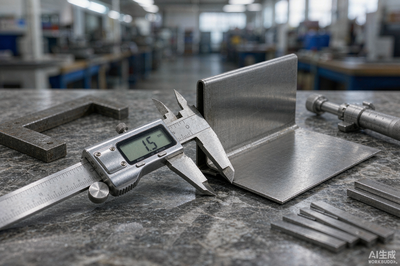
- 钢卷尺 / 皮尺——误差 0.5~1mm 级,超过 500mm 的件还有自重下垂和读数角度的误差。拿它验钣金件配合尺寸,本身就超差,不适合当验收量具
- 数显卡尺——分辨率 0.01mm、示值误差一般 ±0.02~0.03mm,验大部分钣金件够用;但量爪磨损、量爪与被测面不垂直、压着软质表面量,都会让读数偏大
- 外径千分尺——±0.002~0.004mm,验板厚、轴径用它,验外形尺寸没必要
- 高度尺 + 大理石平台——验平面度、垂直度、台阶高度,比手持卡尺靠谱一个量级
- 塞尺——验缝隙、装配间隙,0.02~1mm 一套
- 三坐标 / 影像仪——位置度、轮廓度这类形位公差该上就上,卡尺量不出来
还有一条最容易被忽略:量具要按期校准。卡尺用一年不校,量爪磨掉 0.05mm 你根本不知道。我们的量具按周期外校,报告可查。
温度、应力、毛刺:三个让读数「看起来超差」的隐形变量
这三样不是质量问题,但都会实打实改变读数。搞清楚了,大部分「超差」当场就能解释。
- 温度——304 的线膨胀系数约 16×10⁻⁶/℃。1 米长的件,车间 35℃、你拿回 25℃ 空调房量,差 0.16mm;2 米件就是 0.32mm。这不是变形,是热胀冷缩,两边都没错。夏天车厢里晒过的件表面能到 50℃ 以上,建议到货先在室内放 2~4 小时再量
- 应力释放——折弯和焊接后,件内部存着应力,在放置过程中慢慢释放,尺寸会走。焊接件当天量一次、一周后再量一次,差 0.1~0.3mm 很常见。有配合要求的件,我们一般焊后放置稳定或做去应力处理再终检
- 毛刺与挂渣——激光切完边缘毛刺 0.05~0.1mm,卡尺量爪是平的,会骑在毛刺上,读数直接偏大。这就是「超差 0.3mm」最常见的来源。我们的去毛刺、倒角在出货前做完,就是为了不让这件事影响验收
- 保护膜——PE 膜厚 0.05mm 左右,双面就是 0.1mm。带膜量还是撕膜量,下单时说一句,省得各说各话
毛刺不除、温差不平,卡尺读出来的 0.3mm,有三成是量法带来的。
每个尺寸都合格,装上还是别劲——多半漏了形位公差
尺寸公差管的是「多长」,形位公差管的是「歪不歪、平不平、偏不偏」。很多图纸只标了 ±0.2 的尺寸公差,没标形位,结果每个尺寸都合格,装上去就是别着劲。
- 平面度——大板切完热应力会翘,1 米幅面翘 1~2mm 不稀奇。台面板、门板、要贴合的件必须标,一般给 1mm/m
- 垂直度——折弯 90° 角度公差 ±0.5° 是常规水平,但 300mm 长的折边,0.5° 折算到端部就是 2.6mm 的位移。所以长折边要标「垂直度」,别只标「角度」
- 平行度 / 对称度——两侧板要装导轨、装滑轨的,必须标;不然两件单独量都合格,导轨就是装不进去
- 位置度——孔组相对基准的位置。只标孔间距,每两个孔之间量着都合格,累积下来整组孔偏了——这是不标位置度的典型后果
我们审图时看到「配合面 / 安装面 / 孔组」却没标形位的,会主动问一句。这一问通常能省掉一次返工。
装上别劲、尺寸却都合格,缺的通常是形位公差,不是尺寸精度。
落到单子上:下单说清五句,收货照着验六步
先说你要说清的五句话,缺一句我们就要来回问,半天就没了:
- ① 基准面是哪个——没有的话我们标好回传确认
- ② 关键尺寸是哪几个——只把真正关键的那几个收紧,非配合位放公差(±0.5mm 够用九成场景),这是最省钱的一条
- ③ 折弯件写清外尺寸还是内尺寸——这条漏了,差一个板厚
- ④ 要不要形位公差——平面度、垂直度给多少
- ⑤ 带膜量还是撕膜量、量前去不去毛刺
收货这边,照着六步走:
- 1. 静置——到货先在室内放 2~4 小时,消除温差再量
- 2. 核板厚与材质——卡尺量板厚要在去毛刺的边部,量 3 点取平均;同时核对材质证书与炉批号
- 3. 先量关键尺寸——从基准面起,先量配合相关的那几个
- 4. 形位项换工具——平台 + 高度尺 / 塞尺量,别拿卡尺硬凑
- 5. 批量按 AQL 抽检——一般 II 级、AQL 2.5,首件务必留样,后面有分歧有据可依
- 6. 有疑问当场拍照——量具、量法、读数同框留证,别等装完拆下来才说
我们这边接单后默认做的六件事:
- ① 接单审图——基准、公差、形位一次问清,有疑问主动回传图纸确认
- ② 首件全检——关键尺寸全检,检验记录随货走
- ③ 量具按期外校——校准报告可查
- ④ 去毛刺倒角出货前完成——不让毛刺影响你的验收读数
- ⑤ 焊后稳定再终检——避免应力释放导致到货后尺寸走
- ⑥ 包装防护——贴面垫纸、边角护角,运输变形和划伤都挡住
承接能力:
- 精度——激光切割 ±0.05mm、数控折弯角度 ±0.5°,出厂首件全检
- 材质——304 / 316L / 201 / 430,厚度 0.5~25mm,均提供材质证书
- 工艺——激光切割、数控折弯、刨坑、卷圆、氩弧焊 / 激光焊、拉丝镜面喷砂钝化
- 响应——图纸当天报价,打样 1~3 天,批量 3~10 天;焊接承压件支持测压并出具记录
把「怎么量」说清楚,比把公差写紧更省钱。
把图纸交给我们,把省心留给自己